Poste de soudure laser : quel modèle pour un atelier de carrosserie ?
Poste de soudure laser en carrosserie : critères, budget réel, sourcing des pièces et formation d'équipe pour bien choisir son équipement.
4 min de lecture
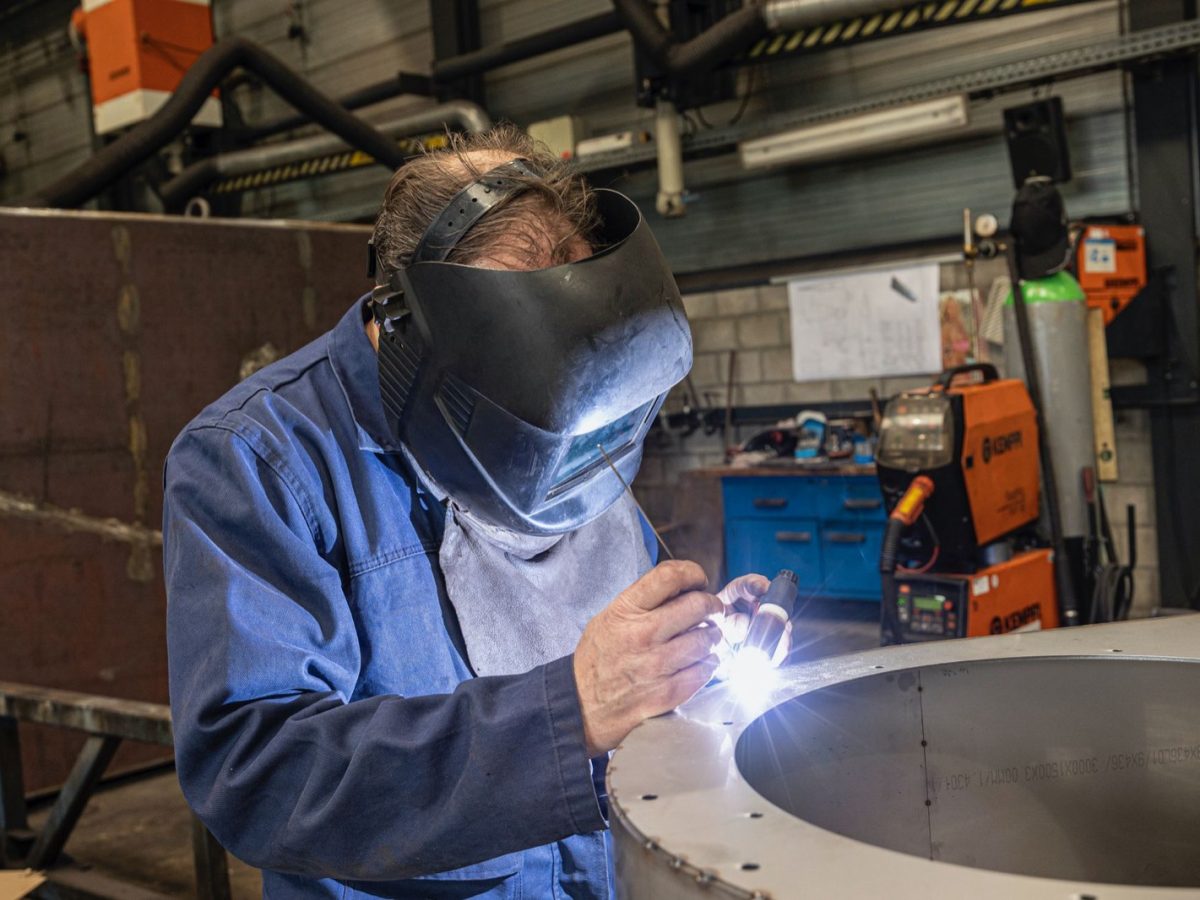
Dans ce guide : 5 points
Points à retenir
- Résultat concret : moins de ponçage derrière, moins de mastic pour masquer une bosse de dilatation, et un temps de reprise de peinture réduit.
- Trois choses à vérifier avant de signer un devis, dans cet ordre.
- Je ne vais pas prétendre qu'un poste de soudure laser est un achat anodin : l'écart de prix avec un poste MIG-MAG classique est réel, et il faut le regarder en face avant de se lancer.
- Un poste de soudure laser reste un outil de précision mécanique et optique.
Un pare-choc à remettre en forme, une aile à ressouder sans toucher la peinture d’origine à dix centimètres de là : c’est le genre de situation qui pousse de plus en plus d’ateliers à regarder vers la soudure laser sans contact. Le mot-clé « poste soudure laser » affiche aujourd’hui 2000 recherches par mois, et ce n’est pas un hasard de calendrier : les carrossiers cherchent un outil qui encaisse la précision exigée par les tôles modernes, de plus en plus fines et de plus en plus chères à remplacer.
Pourquoi un poste de soudure laser change la donne en atelier
La soudure classique chauffe large. Sur un acier haute résistance de 0,7 mm, ça veut dire une zone affectée thermiquement qui dépasse souvent le point de soudure lui-même, avec un risque de déformation visible côté carrosserie. Le laser, lui, concentre l’énergie sur un point de quelques dixièmes de millimètre.
Résultat concret : moins de ponçage derrière, moins de mastic pour masquer une bosse de dilatation, et un temps de reprise de peinture réduit. Sur un pare-choc en plastique technique, certains postes travaillent même sans aucun contact mécanique avec la pièce, ce qui évite de fissurer un support déjà fragilisé par le choc initial.
Poste soudure laser : les critères qui comptent avant l’achat
Trois choses à vérifier avant de signer un devis, dans cet ordre.
La puissance du faisceau, d’abord. Un atelier qui traite surtout de la tôlerie fine n’a pas besoin de la même puissance qu’un atelier qui touche aussi à des pièces structurelles en acier épais. Demander la fiche technique précise, pas une plaquette commerciale.
Le refroidissement, ensuite. Un poste qui chauffe trop vite impose des pauses, et une pause toutes les vingt minutes sur une journée de production, ça se sent sur le planning de l’atelier.
La compatibilité avec les matériaux qui passent réellement dans le garage : aluminium, acier galvanisé, plastiques composites. Un poste très performant sur l’acier mais inadapté à l’aluminium ne sert à rien si la moitié du parc traité est en véhicule léger récent.
Poste soudure laser : une recherche de 2000/mois
Volume de recherche observé : 2000 recherches mensuelles sur « poste soudure laser », un signal clair de l’intérêt croissant des ateliers de carrosserie pour cet équipement.
Budget : ce que coûte réellement un équipement laser
Mais le calcul ne s’arrête pas au prix d’étiquette.
Il faut compter le gain sur le temps de reprise, la baisse des consommables de finition (mastic, abrasifs, apprêt), et la réduction des retouches. Un atelier qui traite plusieurs carrosseries par semaine sur de la tôle fine récupère souvent l’écart sur une période raisonnable, à condition d’avoir du volume suffisant pour amortir.
Mon avis, assez tranché : pour un atelier qui fait moins de deux chantiers de tôlerie fine par semaine, l’investissement se discute encore. Pour celui qui en fait cinq ou plus, la question n’est plus de savoir si, mais quand.
Entretien et pièces : anticiper le sourcing après l’achat
Un poste de soudure laser reste un outil de précision mécanique et optique. Les optiques de focalisation s’encrassent, les buses s’usent, et il faut un fournisseur fiable pour ne pas immobiliser l’outil trois semaines en attendant une pièce détachée.
C’est un sujet que beaucoup d’ateliers sous-estiment au moment de l’achat, alors qu’il conditionne la disponibilité réelle de la machine. Le même raisonnement vaut pour toutes les pièces critiques d’un atelier : mieux vaut sécuriser ses circuits d’approvisionnement avant la panne qu’après. Nous avons déjà détaillé les bons réflexes sur le sourcing des pièces de maintenance, et les principes s’appliquent aussi bien à un poste laser qu’à n’importe quel équipement d’atelier.
Former son équipe à un nouvel outil de précision
Un poste de soudure laser ne se prend pas en main comme un poste MIG-MAG. La trajectoire du faisceau, les réglages de puissance selon le matériau, les protections oculaires spécifiques : tout ça demande une formation dédiée, généralement proposée par le fabricant à la livraison.
Un technicien habitué à la soudure classique gagnera en autonomie en quelques semaines, mais la phase de prise en main ne doit pas être négligée dans le planning. Intégrer un nouvel outil dans le flux de l’atelier, c’est aussi une question d’organisation globale du process après-vente, un sujet que nous avons traité plus largement sur l’optimisation du process après-vente.
Au final, le poste de soudure laser n’est pas un gadget de salon professionnel. C’est un outil qui change concrètement la qualité de finition sur les tôles modernes, à condition d’avoir le volume de travail et la rigueur d’entretien pour en tirer parti. Les ateliers qui hésitent encore ont intérêt à chiffrer précisément leur volume de tôlerie fine avant de trancher, plutôt que de se fier à une moyenne du secteur qui ne correspond jamais vraiment à leur réalité locale.
Un poste de soudure laser convient-il à un petit atelier indépendant ?
Oui, si le volume de tôlerie fine traité chaque semaine justifie l’amortissement. En dessous, un poste classique bien entretenu reste pertinent.
Faut-il une formation spécifique pour utiliser un poste laser ?
Oui, la manipulation du faisceau et les protections associées diffèrent nettement de la soudure classique. Une formation à la livraison de la machine est la norme.