Soudure laser : la précision sans contact signée Laser Cheval
Soudure laser : faisceau sans contact, 5 réglages clés, métaux compatibles et usages auto. Machines standard, sur mesure ou sous-traitance chez Laser Cheval.
7 min de lecture
Dans ce guide : 6 points
Points à retenir
- Le principe est simple. Une optique concentre le faisceau sur le plan de joint, c'est-à-dire la ligne où les deux pièces se touchent.
- Une opération de soudage laser repose sur cinq paramètres principaux.
- Le TIG et le MIG reposent sur un arc électrique. Le laser, lui, apporte une énergie très dense sur une surface minuscule.
- Revenons à la voiture. Sa page cite plusieurs usages automobiles.
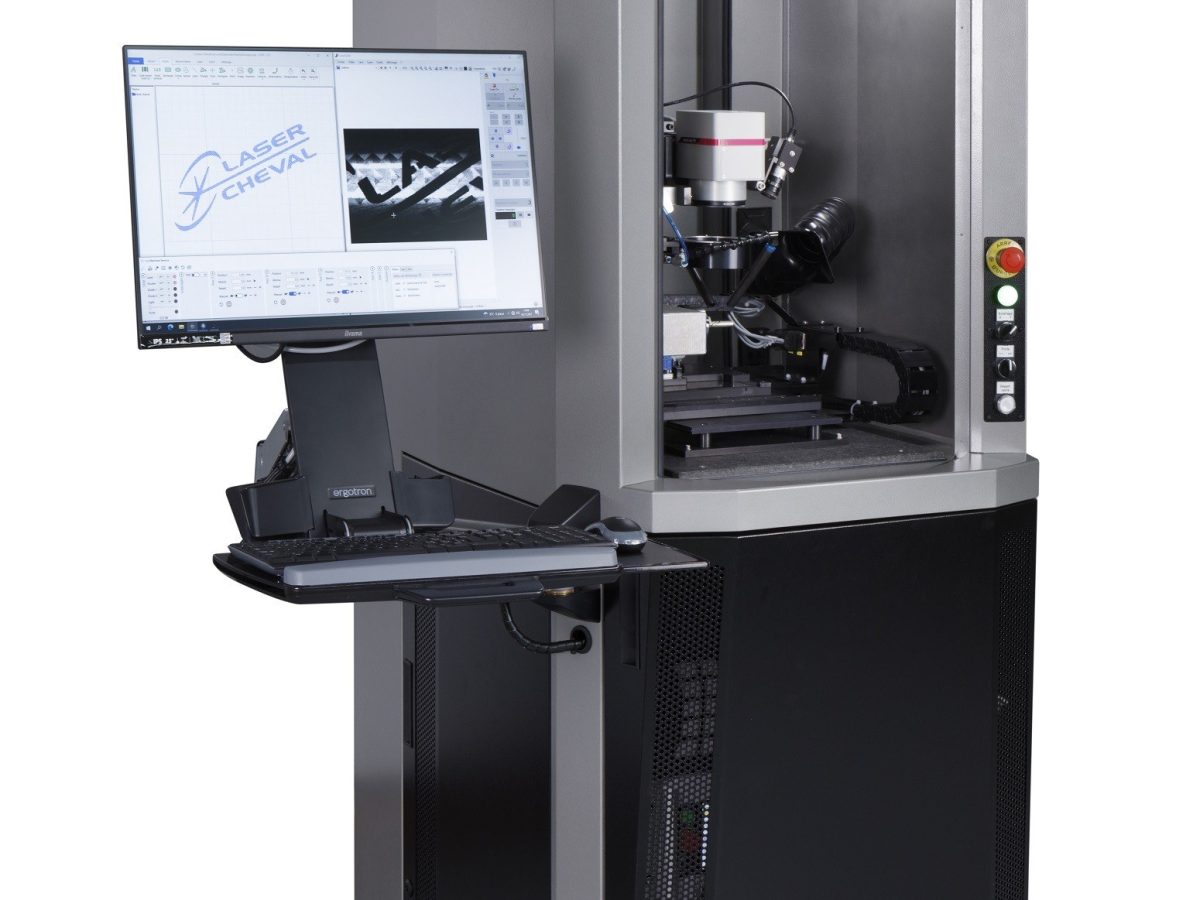
Une voiture récente contient bien des assemblages métalliques soudés sans électrode ni étincelle d’arc, simplement avec un faisceau de lumière. La soudure laser assemble des pièces de métal grâce à un apport de chaleur très ciblé, sans que l’outil touche la matière. Laser Cheval, fabricant français qui revendique 50 ans d’expertise en laser, conçoit les machines qui font ce travail et le réalise aussi en sous-traitance. Sur la page qu’il consacre au procédé, l’automobile figure en tête des applications : flans raboutés, éléments de caisse, transmissions, connexions de batteries en cuivre et en aluminium.
Si vous vous êtes déjà demandé comment on assemble proprement deux tôles d’épaisseurs différentes ou les connexions d’une batterie, la réponse tient en quelques réglages et une optique bien placée. Et ce savoir-faire sert bien au-delà de l’automobile.
La soudure laser, comment ça marche concrètement ?
Le principe est simple. Une optique concentre le faisceau sur le plan de joint, c’est-à-dire la ligne où les deux pièces se touchent. Le métal des deux éléments fond localement. Dès que le faisceau se déplace, ce bain de fusion se solidifie. Il reste un cordon fin et une zone affectée thermiquement très réduite.
L’optique ne touche jamais la pièce. Elle reste à distance. Pour moi, c’est le point qui compte le plus : aucun outil ne frotte et ne s’use au contact du métal, donc l’entretien est plus léger. Sur sa page, la formule est nette : « aucun contact entre l’outil et la matière n’est nécessaire ».
Sa page décrit plusieurs méthodes. En soudure point par point, le laser procède par impulsions. C’est la méthode de la micro-soudure, de l’horlogerie et de l’électronique, et la chaleur reste confinée sur quelques dixièmes de millimètre. Le cordon continu donne une liaison hermétique pour les boîtiers étanches, les capteurs, les tubes et les feuillards.
Pour les polymères, on utilise la soudure par transparence : la fusion ne se produit qu’à l’interface entre les deux pièces. Sur les fortes épaisseurs, on ajoute un fil d’apport ou on passe au procédé hybride laser-MIG.
Les cinq réglages qui dessinent le cordon
Une opération de soudage laser repose sur cinq paramètres principaux. La qualité finale vient de leur réglage commun : modifier l’un oblige souvent à revoir les autres. Mieux vaut donc contrôler le cordon après chaque changement de réglage, même minime.
Repère technique
Les cinq réglages d’une opération de soudage laser
1
Puissance de la source
Elle règle l’énergie disponible et la profondeur de fusion.
2
Régime d’émission
Continu pour le cordon, pulsé pour le point par point.
3
Vitesse de soudage
Elle dose l’apport de chaleur le long du joint.
4
Position du point focal
L’endroit exact où le faisceau se concentre.
5
Gaz inerte
Argon, azote ou hélium soufflé autour du cordon contre l’oxydation.
Métaux cités par Laser Cheval : acier, inox, titane, aluminium, cuivre, or, argent, inconel, kovar. Secteurs : automobile, aéronautique, médical, horlogerie, bijouterie, électronique.
Source : Laser Cheval, page « Soudure laser », consultée le 26/10/2026.
La liste des métaux compatibles est longue. L’acier, l’inox et le titane voisinent avec l’aluminium et le cuivre, avec des métaux précieux comme l’or et l’argent, et avec des alliages techniques comme l’inconel et le kovar. Quand on assemble deux matériaux différents, Laser Cheval valide le résultat par des essais. À mon avis, c’est la bonne méthode : on règle à partir de mesures sur la pièce, pas sur un tableau générique.
Pourquoi un faisceau sans contact change la donne face à l’arc électrique
Le TIG et le MIG reposent sur un arc électrique. Le laser, lui, apporte une énergie très dense sur une surface minuscule. Concrètement, la zone chauffée autour du cordon reste étroite, la pièce se déforme peu et la cadence peut monter haut.
Un point économique compte aussi. Dans la plupart des cas, on soude sans apport de matière. Franchement, pour un atelier qui produit en série, c’est l’argument que je retiens en premier. Et le procédé s’automatise : une cellule enchaîne les pièces avec les mêmes réglages du matin au soir.
Ce niveau de précision s’appuie sur des pièces qui s’ajustent parfaitement, avec un jeu très faible entre elles. C’est le rôle des gabarits, qui maintiennent chaque élément exactement en place. Ces gabarits, Laser Cheval les conçoit sur mesure. Pour un bureau d’études, c’est un avantage net : la machine et son outillage viennent du même fabricant. Je conseille de ne pas négliger ce point au moment du choix.
De l’automobile à l’horlogerie, les secteurs qui misent sur le soudage laser
Revenons à la voiture. Sa page cite plusieurs usages automobiles. Les flans raboutés associent des tôles d’épaisseurs ou de nuances différentes, soudées avant l’emboutissage. Suivent les éléments de caisse en blanc, les composants de transmission et les injecteurs. Dernier usage cité : les connexions de batteries en cuivre et en aluminium, deux métaux omniprésents dans les véhicules électriques.
Le saviez-vous ?
Les flans raboutés par soudage laser ont leur propre norme européenne : la NF EN 10359, dont la version en vigueur date de mai 2023. Elle fixe les conditions de livraison de ces flans en aciers alliés ou non alliés, revêtus ou non, de nuances ou d’épaisseurs identiques ou différentes.
Source : AFNOR, fiche de la norme NF EN 10359, consultée le 26/10/2026.
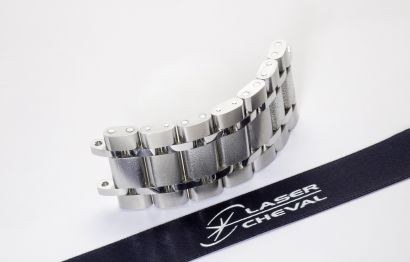
L’aéronautique et l’aérospatiale assemblent du titane et de l’inconel pour les moteurs, les conduits et les capteurs. Le médical l’utilise pour des instruments, des implants et des boîtiers de stimulateurs cardiaques. L’horlogerie et la bijouterie soudent l’or et l’argent sans laisser de trace visible. L’électronique et la connectique ferment des boîtiers hermétiques en kovar et soudent des contacts.
Ces secteurs ont tous besoin de précision sur de très petites surfaces. La maîtrise de la micro-soudure, très utilisée en électronique, s’applique aussi à d’autres secteurs comme l’automobile. C’est ce qui rend le procédé si polyvalent.
Machine standard, sur mesure ou sous-traitance : les trois façons de travailler avec Laser Cheval
Vendre des machines n’est qu’une partie de l’offre. La gamme va de « la machine laser standard personnalisable au modèle développé sur-mesure selon un cahier des charges ». S’y ajoute la prestation : vous envoyez vos pièces et l’atelier les soude.
Le repère donné est simple. L’achat d’une machine se justifie quand les volumes sont réguliers et que l’entreprise veut développer un savoir-faire en interne. La sous-traitance convient aux prototypes, aux petites et moyennes séries et aux pièces qui demandent une expertise pointue. À mon sens, cette distinction est claire : la sous-traitance convient aux prototypes et aux petites séries, la machine aux volumes réguliers, et Laser Cheval propose les deux.
Pour bien comparer, Laser Cheval cite les matériaux, les épaisseurs, le volume, le type de source, les consommables, la maintenance, la formation et la conformité à la norme NF EN 60825-1 et à la directive Machines. Son conseil le plus utile : tester l’équipement sur vos propres pièces. Je conseille de ne jamais sauter cette étape.
La sécurité fait partie de l’installation. Un poste manuel relève en général de la classe 4, une cellule fermée de la classe 1. Dans les deux cas, le bon réflexe consiste à prévoir une aspiration des fumées dès le plan d’implantation de l’atelier.
Formation et SAV, ce qui accompagne une machine après l’installation
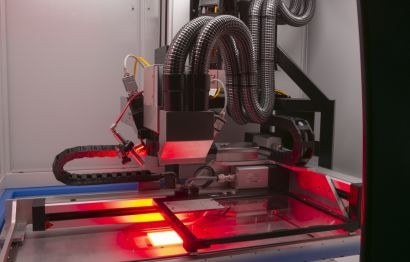
Une fois la machine installée, l’opérateur doit apprendre à la régler. Les utilisateurs de ses machines sont formés par Laser Cheval. Son service après-vente assure les réparations, la vente de pièces détachées et le conseil professionnel. Comme le constructeur gère aussi le suivi, l’équipe qui a conçu la machine reste votre interlocuteur pendant toute sa durée d’utilisation.
Côté prestation, sa page détaille ce qu’un acheteur ou un responsable de production attend d’un partenaire en soudage laser. Premier critère : un parc complet, avec sources pulsées et continues, micro-soudure et conception de gabarits. Viennent ensuite des essais contrôlés par examen visuel, coupe métallographique ou test d’étanchéité.
Une démarche qualité complète la liste, avec traçabilité, procédures écrites et suivi des paramètres, tout comme l’accompagnement du prototype jusqu’à la production. Mieux vaut vérifier chacun de ces points avant de confier une première série, quel que soit le prestataire.
Pour aller plus vite, préparez un plan de la pièce, la nuance du métal, l’épaisseur et le volume annuel visé. Avec ces éléments, l’équipe peut dire s’il vaut mieux une machine standard, une machine sur mesure ou un lancement en sous-traitance. À mon avis, c’est le meilleur moyen de gagner du temps dès le premier échange. Le standard de Laser Cheval répond au 03 81 48 34 60.
Questions fréquentes
Qu’est-ce que la soudure laser ?
C’est un procédé qui assemble des pièces de métal en faisant fondre localement le plan de joint avec un faisceau laser focalisé. Le bain se solidifie dès que le faisceau se déplace et forme un cordon fin, sans aucun contact entre l’outil et la matière.
Quels métaux peut-on souder au laser ?
L’acier, l’inox, le titane, l’aluminium, le cuivre, l’or, l’argent ainsi que des alliages comme l’inconel et le kovar figurent dans la liste de Laser Cheval. Quand on assemble deux matériaux différents, le résultat se valide par des essais.
À quoi sert la soudure point par point ?
Elle procède par impulsions et sert à la micro-soudure, à l’horlogerie et à l’électronique. La chaleur reste confinée sur quelques dixièmes de millimètre, ce qui protège les composants voisins.
Faut-il acheter une machine ou sous-traiter ?
Selon Laser Cheval, l’achat se justifie pour des volumes réguliers et un savoir-faire interne. La sous-traitance convient aux prototypes, aux petites et moyennes séries et aux pièces pointues. Les deux formules sont proposées.
Sources
Laser Cheval, « La soudure laser, finesse, précision et rapidité » (page Actualités), consultée le 26/10/2026.
Laser Cheval, pages d’accueil, Marquage laser et Micro-soudure laser, consultées le 26/10/2026.
AFNOR, fiche de la norme NF EN 10359 « Laser welded tailored blanks – Technical delivery conditions », version de mai 2023, consultée le 26/10/2026.